กระบวนการเคลือบอัดรีดและคุณภาพจะชนะหรือสูญเสียไป
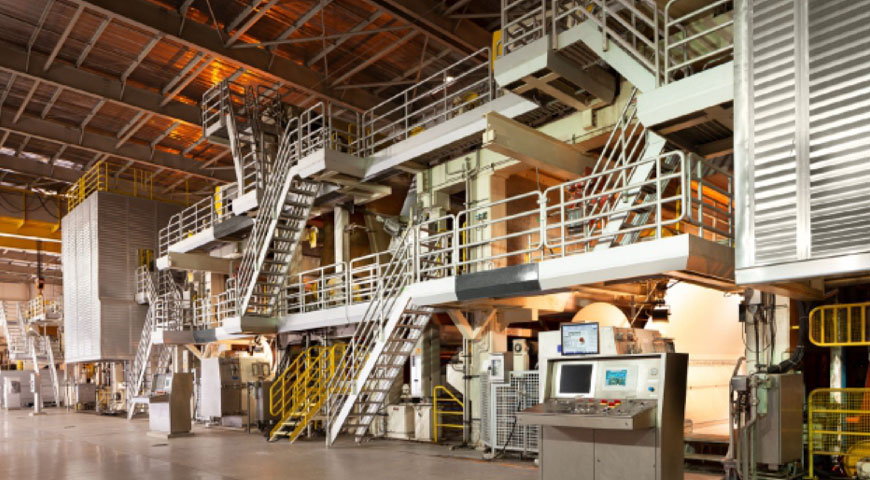
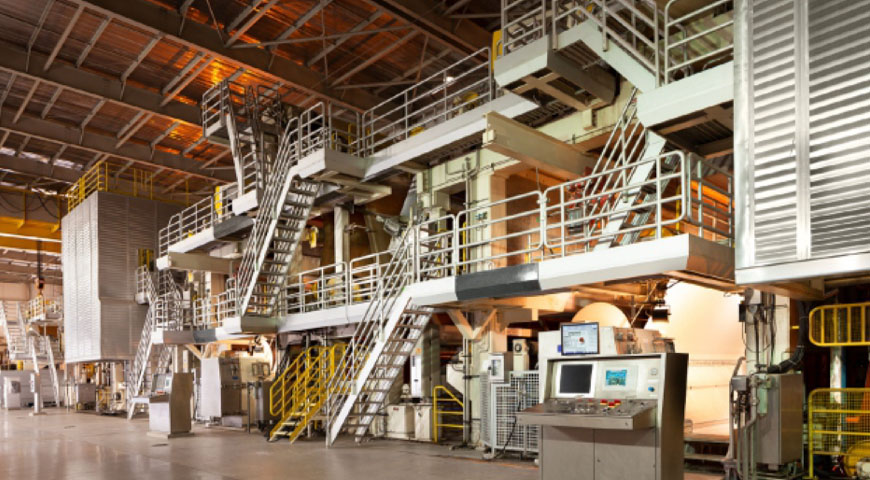
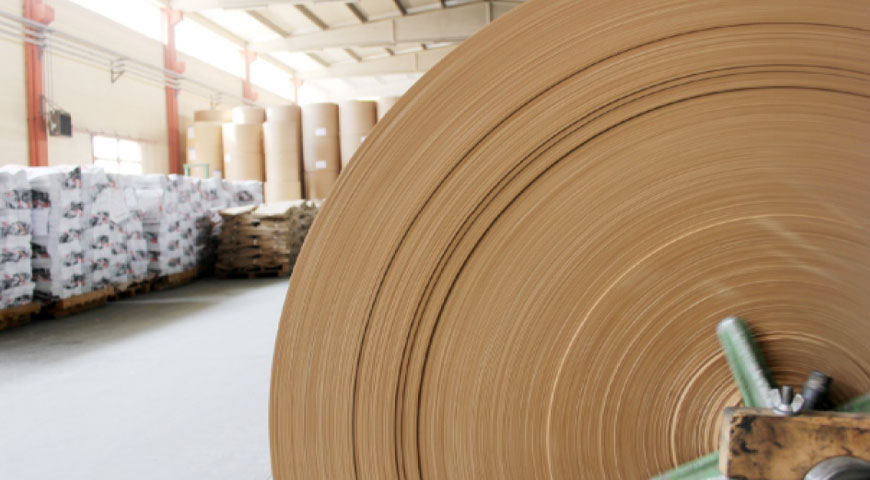
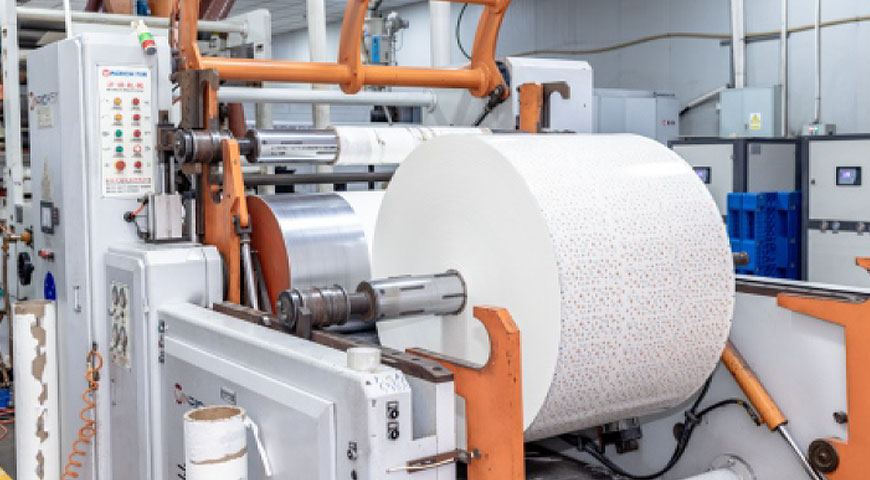
กระดาษเคลือบ PE ผลิตขึ้นโดยการป้อนม้วนกระดาษฐานผ่านเส้นเคลือบแบบอัดขึ้นรูป โดยที่โพลีเอทิลีนหลอมเหลวจะถูกโยนลงบนพื้นผิวกระดาษโดยตรงที่อุณหภูมิระหว่าง 280–320°ซ . PE ที่หลอมละลายจะถูกกดลงบนกระดาษด้วยลูกกลิ้งเย็นและลูกกลิ้งแรงดัน ซึ่งควบคุมทั้งการยึดเกาะและการตกแต่งพื้นผิว กระบวนการทั้งหมดเกิดขึ้นภายในเสี้ยววินาที ซึ่งหมายความว่าความตึงของกระดาษฐาน อุณหภูมิหลอมละลาย หรือความเร็วของเส้นที่ไม่สอดคล้องกัน จะทำให้เกิดข้อบกพร่องที่ล็อคอยู่ในม้วนและไม่สามารถแก้ไขได้ในภายหลัง
ตัวแปรคุณภาพที่เป็นผลสืบเนื่องมากที่สุดคือ ความสม่ำเสมอของน้ำหนักเคลือบ และ แรงยึดเกาะ . โดยทั่วไปน้ำหนักเคลือบจะวัดเป็นกรัม/ตร.ม. ทั่วทั้งความกว้างของราง เส้นวิ่งที่ดีมีความแปรผันอยู่ในช่วง ±1.5 ก./ตร.ม. การยึดเกาะทดสอบโดยความแข็งแรงของการลอก — เกรดอาหาร กระดาษเคลือบพีอี ควรมีความแข็งแรงในการลอกขั้นต่ำ 1.5 นิวตัน/15มม เพื่อความอยู่รอดจากความเครียดทางความร้อนและเชิงกลของการขึ้นรูปถ้วยและชามโดยไม่เกิดการหลุดล่อน
การเคลือบ แอลดีพีอี กับ เอชดีพีอี: การเลือกเกรดที่เหมาะสม
PE ไม่เหมือนกันทั้งหมด เกรดสองเกรดที่ใช้กันมากที่สุดในการเคลือบบรรจุภัณฑ์อาหารคือโพลีเอทิลีนความหนาแน่นต่ำ (LDPE) และโพลีเอทิลีนความหนาแน่นสูง (HDPE) และมีพฤติกรรมแตกต่างกันมากในสายการผลิตการขึ้นรูป:
- LDPE มีความนุ่มและยืดหยุ่นมากกว่า โดยมีจุดหลอมเหลวต่ำกว่า (~110°C) ผนึกความร้อนได้อย่างน่าเชื่อถือที่อุณหภูมิต่ำ ทำให้เป็นตัวเลือกเริ่มต้นสำหรับแก้วเครื่องดื่มร้อนและเย็นมาตรฐาน ความยืดหยุ่นยังหมายถึงว่ามันทำงานได้ดีบนพื้นผิวโค้งหรือนูนอีกด้วย
- HDPE มีความแข็งกว่า โดยมีความทนทานต่อสารเคมีสูงกว่าและมีจุดหลอมเหลวใกล้กับ 130°C เหมาะสำหรับการใช้งานที่เกี่ยวข้องกับน้ำมัน ไขมัน หรือกรดอาหารที่มีฤทธิ์รุนแรง เช่น ถ้วยซอส ชามสลัด และรูปแบบบรรจุภัณฑ์อาหารแช่แข็งบางรูปแบบ
การใช้กระดาษเคลือบ LDPE ในการใช้งานอาหารที่มีไขมันสูงถือเป็นข้อผิดพลาดด้านข้อกำหนดทั่วไปที่นำไปสู่การบวมของการเคลือบและความล้มเหลวของอุปสรรคในที่สุด การยืนยันเกรด PE กับซัพพลายเออร์ของคุณ ณ เวลาที่สอบถาม ไม่ใช่หลังการผลิต จะช่วยหลีกเลี่ยงการปฏิเสธแบทช์ที่มีค่าใช้จ่ายสูง
การเคลือบด้านเดียวและการเคลือบสองด้าน: คู่มือการตัดสินใจเชิงปฏิบัติ
การระบุการเคลือบ PE ด้านเดียวหรือสองด้านนั้นขึ้นอยู่กับสภาพแวดล้อมการใช้งานขั้นสุดท้าย ไม่ใช่แค่ปริมาณของเหลวของผลิตภัณฑ์:
| ประเภทการเคลือบ | น้ำหนักเสื้อโดยทั่วไป | เหมาะที่สุดสำหรับ |
|---|---|---|
| ด้านเดียว (ด้านใน) | 15–20 ก./ตร.ม | สภาพแวดล้อมที่แห้ง เครื่องดื่มเย็นๆ ที่มีความชื้นต่ำ |
| สองด้าน | 15–20 ก./ตร.ม per side | เครื่องดื่มเย็น สภาพอากาศเขตร้อน การใช้งานที่เกิดการควบแน่นได้ง่าย |
| หนักด้านเดียว | 22–28 ก./ตร.ม | ซุปเติมร้อน เครื่องดื่มร้อน เก็บไว้ได้นาน |
การเคลือบสองด้านจะเพิ่มต้นทุนวัสดุและลดความสามารถในการรีไซเคิลของถ้วยที่เสร็จแล้วเล็กน้อย ดังนั้นจึงควรระบุเฉพาะในกรณีที่การควบแน่นหรือการสัมผัสความชื้นที่พื้นผิวด้านนอกเป็นปัญหาในการปฏิบัติงานอย่างแท้จริง
การปฏิบัติตามข้อกำหนดด้านความปลอดภัยของอาหาร: ต้องขอเอกสารอะไรบ้าง
เรซิน PE ที่ใช้ในการเคลือบสัมผัสอาหารต้องเป็นเกรดอาหาร ซึ่งเป็นการกำหนดที่ไม่อัตโนมัติและต้องได้รับการตรวจสอบยืนยันโดยเอกสารประกอบ เมื่อจัดหา กระดาษเคลือบพีอี ผู้ซื้อควรขอสิ่งต่อไปนี้เป็นอย่างน้อย:
- ประกาศการปฏิบัติตามข้อกำหนดของเรซิน — การยืนยันว่าเกรด PE เป็นไปตาม FDA 21 CFR §177.1520 (US), EU Regulation 10/2011 (ยุโรป) หรือ GB 9685 (จีน) ขึ้นอยู่กับตลาดเป้าหมาย
- รายงานการทดสอบการโยกย้าย — การโยกย้ายโดยรวมและขีดจำกัดการโยกย้ายเฉพาะสำหรับสารเติมแต่งใดๆ ที่มีอยู่ในสูตรเรซิน
- การทดสอบโลหะหนัก — มีความเกี่ยวข้องอย่างยิ่งหากจะพิมพ์กระดาษเคลือบ เนื่องจากเม็ดสีบางชนิดอาจส่งผลให้โลหะหนักเคลื่อนตัวผ่านวัสดุพิมพ์ได้
เอกสารการปฏิบัติตามข้อกำหนดควรได้รับการอัปเดตทุกครั้งที่ผู้จัดจำหน่ายเรซินหรือสูตรผสมมีการเปลี่ยนแปลง ใบรับรองแบบครั้งเดียวที่ออกให้เมื่อเริ่มต้นความสัมพันธ์ในการจัดหาจะไม่ครอบคลุมการผลิตครั้งต่อไปหากแหล่งวัตถุดิบมีการเปลี่ยนแปลง ซึ่งเป็นช่องว่างที่ทำให้เกิดปัญหาด้านกฎระเบียบสำหรับผู้แปรรูปมากกว่าสองสามรายระหว่างการตรวจสอบของศุลกากรในสหภาพยุโรปและอเมริกาเหนือ