ส่วนประกอบของไฟเบอร์ส่งผลต่อประสิทธิภาพของกระดาษฐานอย่างไร
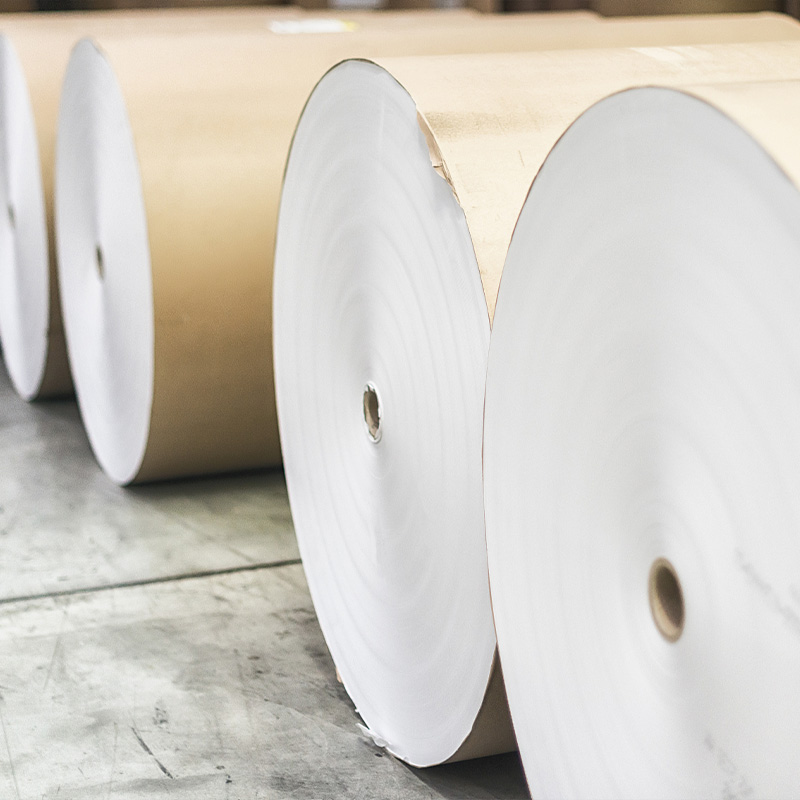
เส้นใยเฟอร์ที่ใช้ในการผลิต กระดาษฐาน มีผลโดยตรงต่อความแข็ง ความเรียบของพื้นผิว และความสามารถในการรับการเคลือบ PE หรือ PLA ปลายน้ำได้ดีเพียงใด กระดาษฐานเกรดอาหารส่วนใหญ่สำหรับงานถ้วยและชามผลิตจาก เยื่อกระดาษคราฟท์ฟอกขาวบริสุทธิ์ — ไม้เนื้ออ่อน (ใยยาว) หรือไม้เนื้อแข็ง (ใยสั้น) หรือทั้งสองอย่างผสมกัน
เส้นใยไม้เนื้ออ่อนมีส่วนช่วยในการรับแรงดึงและความต้านทานการฉีกขาด ซึ่งมีความสำคัญในระหว่างการขึ้นรูปด้วยความเร็วสูง เส้นใยไม้เนื้อแข็งปรับปรุงความเรียบของพื้นผิวและความสม่ำเสมอของชั้นผิว ลดข้อบกพร่องในการเคลือบ เช่น รูเข็ม ส่วนผสมของเฟอร์นิเจอร์ทั่วไปสำหรับน้ำสต๊อกแบบถ้วย ไม้เนื้อแข็ง 70–80% และไม้เนื้ออ่อน 20–30% แม้ว่าสิ่งนี้จะเปลี่ยนไปสู่ปริมาณไม้เนื้ออ่อนที่สูงขึ้นเมื่อต้องการความแข็งแกร่งเป็นพิเศษ ตัวอย่างเช่น ในชามขนาดใหญ่ที่มีน้ำหนักมากกว่า 300 แกรม
ปริมาณเส้นใยรีไซเคิลเป็นที่ต้องการมากขึ้นโดยแบรนด์ต่างๆ ที่บรรลุเป้าหมายด้านความยั่งยืน แต่การใช้ในปริมาณที่สัมผัสกับอาหารยังคงมีการควบคุมอย่างเข้มงวด เขตอำนาจศาลส่วนใหญ่ต้องการเส้นใยบริสุทธิ์สำหรับชั้นที่สัมผัสกับอาหาร โดยมีเนื้อหารีไซเคิลจำกัดอยู่ในชั้นในที่ไม่สัมผัสกับผลิตภัณฑ์
ช่วงไวยากรณ์และการจับคู่เพื่อสิ้นสุดการใช้งาน
การเลือกไวยากรณ์ที่เหมาะสมถือเป็นการตัดสินใจที่เป็นผลสืบเนื่องมากที่สุดประการหนึ่งเกี่ยวกับข้อมูลจำเพาะของถ้วยและชาม ด้านล่างนี้คือข้อมูลอ้างอิงที่เป็นประโยชน์สำหรับรูปแบบบรรจุภัณฑ์อาหารทั่วไป:
| ใบสมัคร | น้ำหนักที่แนะนำ (แกรม) | ข้อกำหนดที่สำคัญ |
|---|---|---|
| แก้วเครื่องดื่มเย็น (ผนังเดียว) | 170–200 | พื้นผิวเรียบสำหรับการพิมพ์ |
| แก้วเครื่องดื่มร้อน (ชั้นเดียว) | 200–230 | ความแข็งแกร่งภายใต้ความร้อน |
| ชามซุป/ก๋วยเตี๋ยว | 250–350 | ความสมบูรณ์ของโครงสร้างเมื่อเติม |
| กล่องอาหาร/ฝาพับ | 300–400 | ความแข็งแรงในการซ้อน |
การระบุไวยากรณ์ที่ต่ำเกินกว่าจะประหยัดต้นทุนวัสดุถือเป็นการประหยัดที่ผิดพลาด โดยทั่วไปแล้วจะส่งผลให้อัตราการปฏิเสธในสายการผลิตขึ้นรูปสูงขึ้น และลูกค้าร้องเรียนเกี่ยวกับการเสียรูปของถ้วยในภาคสนาม
การกำหนดขนาดพื้นผิวและผลต่อการยึดเกาะของสารเคลือบ
กระดาษฐานที่มีไว้สำหรับการเคลือบอัดขึ้นรูป PE หรือ PLA จะต้องผ่านการกำหนดขนาดพื้นผิวในระหว่างกระบวนการผลิตกระดาษ ซึ่งเป็นขั้นตอนที่ใช้แป้งบาง ๆ หรือสารปรับขนาดสังเคราะห์กับพื้นผิวแผ่น การรักษานี้มีวัตถุประสงค์สองประการ: ลดความพรุนของพื้นผิวเพื่อป้องกันการซึมผ่านของ PE มากเกินไปในระหว่างการอัดขึ้นรูป และช่วยเพิ่มการยึดเกาะระหว่างพื้นผิวกระดาษและชั้นเคลือบ
ขนาดพื้นผิวที่ไม่เหมาะสมนำไปสู่ การเคลือบเคลือบ — โหมดความล้มเหลวที่ชั้น PE แยกออกจากกระดาษภายใต้ความเครียดจากความร้อนหรือการโค้งงอเชิงกล นี่เป็นปัญหาโดยเฉพาะอย่างยิ่งในบริเวณแก้มถ้วย ซึ่งกระดาษโค้งงอและผนึกด้วยความร้อนพร้อมกันระหว่างการขึ้นรูป ผู้ซื้อควรขอข้อมูลระดับขนาดพื้นผิว (โดยทั่วไปจะรายงานเป็นการเก็บแป้งบนพื้นผิวเป็นกรัม/ตร.ม.) ซึ่งเป็นส่วนหนึ่งของการตรวจสอบคุณภาพที่เข้ามาสำหรับซัพพลายเออร์กระดาษพื้นฐานรายใหม่
ปริมาณความชื้น: ตัวแปรที่ซ่อนอยู่ในการประมวลผลแบบม้วนต่อม้วน
กระดาษฐานดูดความชื้น — โดยแลกเปลี่ยนความชื้นกับสภาพแวดล้อมโดยรอบอย่างต่อเนื่อง โดยทั่วไปปริมาณความชื้นเป้าหมายที่จุดเคลือบหรือการแปลงสภาพจะเป็นเช่นนั้น 6–8% . การม้วนนอกช่วงนี้ทำให้เกิดปัญหาที่คาดเดาได้แต่มักถูกมองข้าม:
- กระดาษแห้งเกินไป (<5%) จะเปราะ เพิ่มความเสี่ยงต่อการแตกร้าวของคมตัดระหว่างการคลี่คลายและการตัดด้วยแม่พิมพ์ด้วยแรงดึงสูง
- กระดาษเปียกมากเกินไป (>9%) สร้างไอน้ำที่หัวอัดขึ้นรูป ทำให้เกิดข้อบกพร่องตุ่มในการเคลือบ PE และการยึดเกาะล้มเหลวซึ่งไม่สามารถตรวจพบได้จนกว่าถ้วยจะรั่วในการใช้งาน
ม้วนควรจัดเก็บไว้ที่ปลายสุด (ห้ามวางราบ) ในคลังสินค้าที่มีการควบคุมอุณหภูมิและบริโภคภายใน 90 วัน ของการผลิตเพื่อความสม่ำเสมอในการประมวลผลสูงสุด เรากำหนดเงื่อนไขขาออกทั้งหมด กระดาษฐาน ม้วนไปยังเป้าหมายความชื้นที่ตรวจสอบแล้วก่อนจัดส่ง ลดการหยุดสายการผลิตของลูกค้าที่เกิดจากความแปรปรวนของวัสดุ