กลไกการประกอบแบบ Lid-to-Cup: เหตุใดความคลาดเคลื่อนของมิติจึงมีความสำคัญมากกว่าวัสดุ
ไม่ว่าฝาจะเป็นพลาสติกหรือกระดาษ ตัวแปรด้านประสิทธิภาพที่สำคัญที่สุดเพียงตัวเดียวในระบบฝาและถ้วยก็คือการประกอบแบบมีมิติ ซึ่งเป็นความแม่นยำที่โปรไฟล์ด้านในของฝาปิดประกอบเข้ากับรูปทรงขอบของถ้วย ฝาปิดที่ใส่ได้ไม่ดีจะรั่ว หลุดออกระหว่างการขนส่ง หรือต้องใช้แรงในการนั่งมากเกินไป ไม่ว่าวัสดุของฝาปิดจะทำงานได้ดีแค่ไหนก็ตาม การทำความเข้าใจกลไกของการประกอบฝาปิดช่วยให้ผู้ซื้อหลีกเลี่ยงข้อผิดพลาดทั่วไปในการจัดหาฝาและถ้วยจากซัพพลายเออร์หลายราย โดยไม่ต้องตรวจสอบความเข้ากันได้ของขนาด
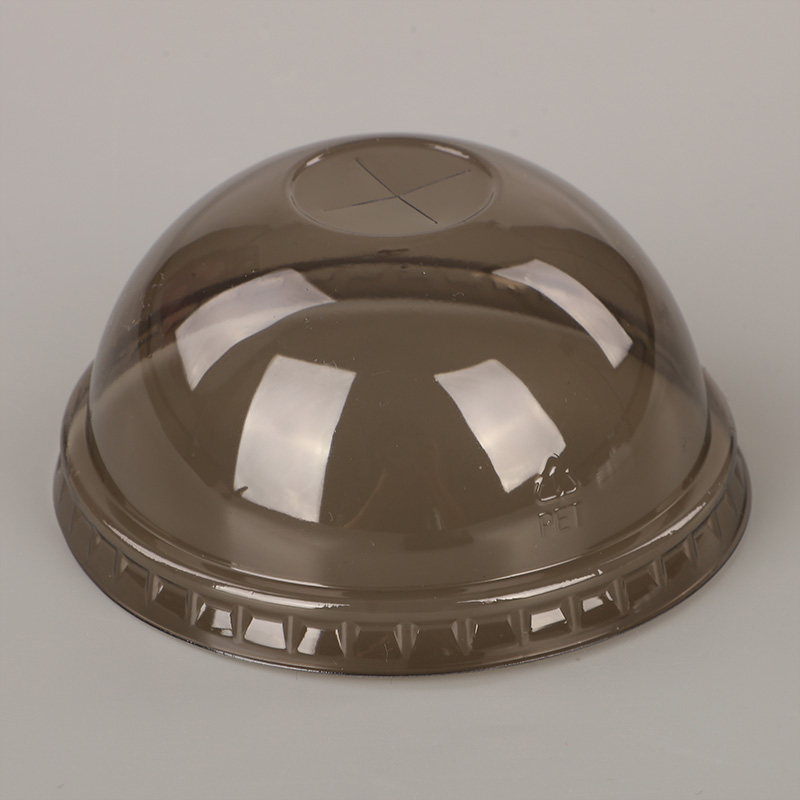
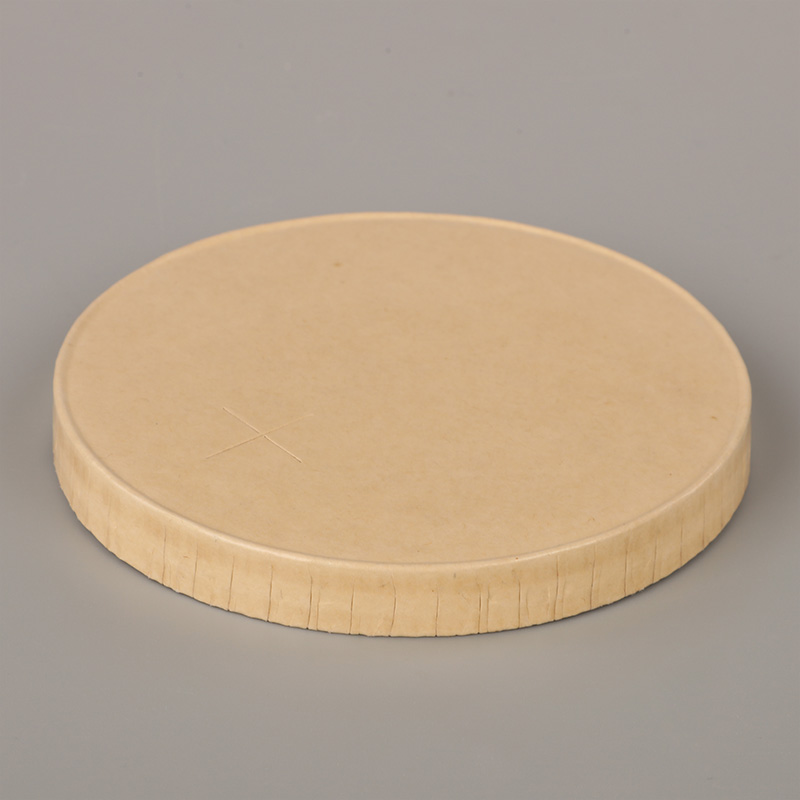
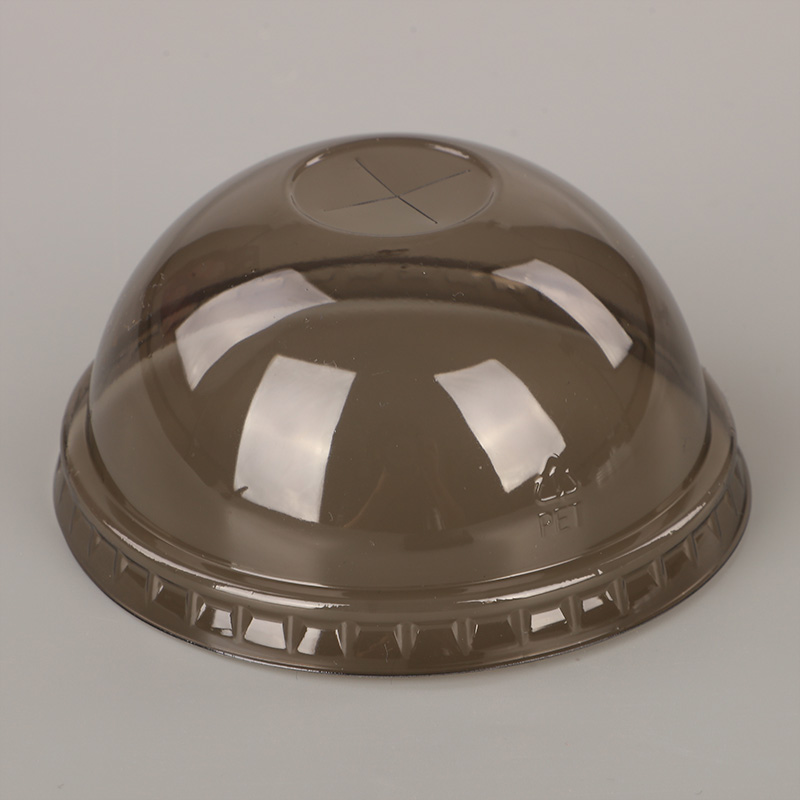
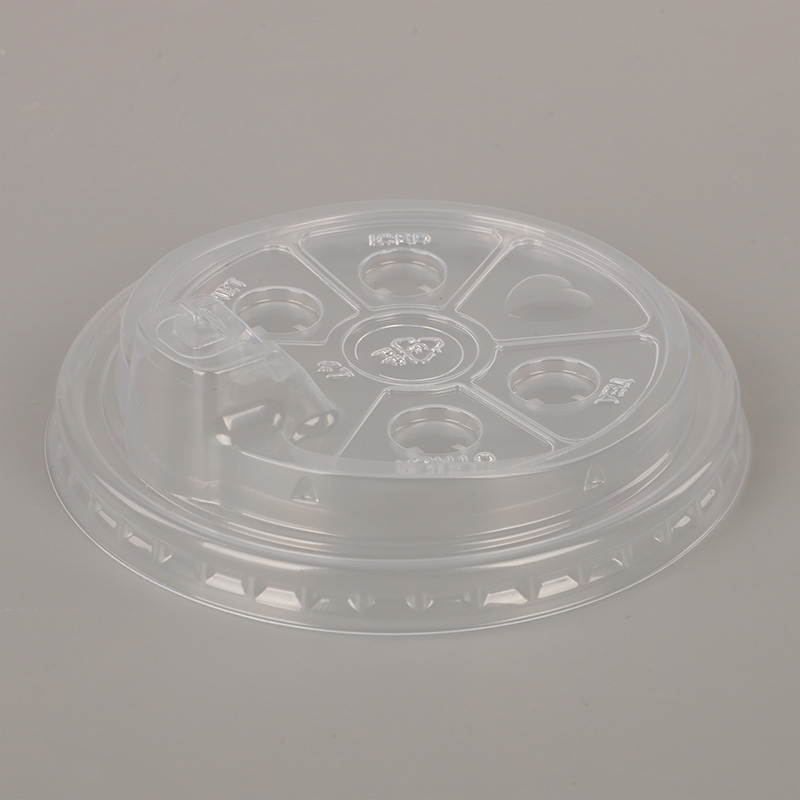
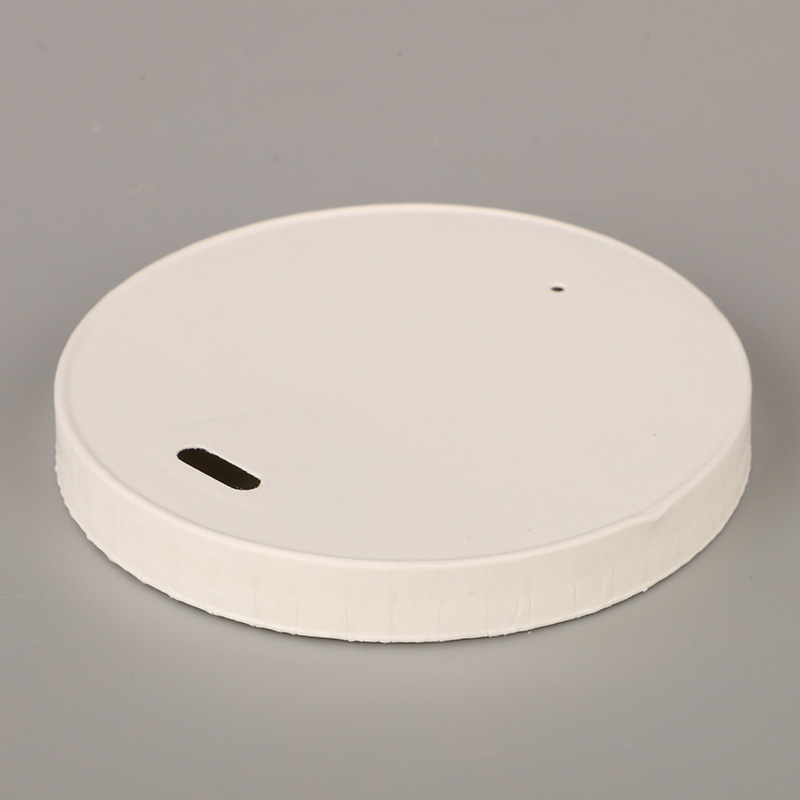
ฝาพลาสติกและกระดาษ บรรลุความพอดีด้วยกลไกที่แตกต่างกัน แทนที่จะใช้แบบ snap-fit ฝากระดาษส่วนใหญ่ใช้วิธีการกดพอดีหรือแบบเสียดสี โดยที่ขอบกระดาษที่ขึ้นรูปจะสร้างแรงกดดันต่อเส้นรอบวงอย่างต่อเนื่องกับขอบถ้วย การคืนตัวของกระดาษที่ต่ำกว่าเมื่อเปรียบเทียบกับ PP หมายความว่าฝากระดาษต้องอาศัยการจับคู่ขนาดที่แม่นยำมากกว่า และการสปริงกลับของวัสดุน้อยลงเพื่อรักษาการสัมผัสกัน ทำให้การประกอบฝากระดาษไวต่อความแปรผันของเส้นผ่านศูนย์กลางขอบถ้วยมากขึ้น ขอบถ้วยที่มีขนาดใหญ่กว่าขนาดปกติ 0.5 มม. เนื่องจากการสึกหรอของเครื่องมือที่ขึ้นรูปอาจทำให้ฝากระดาษหลวมพอดี ในขณะที่ฝา PP บนถ้วยเดียวกันจะชดเชยผ่านการโก่งตัวแบบยืดหยุ่น ที่ Hangzhou Renmin Eco-tech เราทำงานร่วมกับลูกค้าของเราในการจัดหาข้อกำหนดเฉพาะของฝากระดาษที่ตรงกับโปรไฟล์ขอบของการออกแบบถ้วยของพวกเขา แทนที่จะใช้เกณฑ์ความคลาดเคลื่อนมิติทั่วไป
ฝาพลาสติก PP กับ PLA: คุณสมบัติของวัสดุที่ส่งผลต่อประสิทธิภาพในโลกแห่งความเป็นจริง
ทั้ง PP และ PLA ใช้ในฝาพลาสติกเกรดอาหารสำหรับถ้วยแบบใช้แล้วทิ้ง และถึงแม้จะดูคล้ายกันเมื่ออยู่ในรูปแบบสำเร็จรูป แต่คุณสมบัติของวัสดุต่างกันในลักษณะที่ส่งผลโดยตรงต่อประสิทธิภาพในเครื่องดื่มและบริบทด้านสิ่งแวดล้อมโดยเฉพาะ การเลือกระหว่างสิ่งเหล่านี้ต้องการมากกว่าความพึงพอใจด้านความยั่งยืน โดยต้องทำความเข้าใจว่าวัสดุแต่ละชนิดมีพฤติกรรมอย่างไรภายใต้เงื่อนไขการบริการจริงของการใช้งานที่ต้องการ
ประสิทธิภาพการระบายความร้อนภายใต้สภาวะเครื่องดื่มร้อน
ฝาพลาสติก PP มีอุณหภูมิการเบี่ยงเบนความร้อนประมาณ 100–115°C ขึ้นอยู่กับเกรด ทำให้เหมาะอย่างยิ่งสำหรับเครื่องดื่มร้อนที่เสิร์ฟที่อุณหภูมิ 70–85°C ซึ่งเป็นช่วงอุณหภูมิการเสิร์ฟโดยทั่วไปสำหรับเครื่องดื่มเอสเพรสโซ ชา และช็อคโกแลตร้อน ฝาพลาสติก PLA ในรูปแบบอสัณฐานมาตรฐาน มีอุณหภูมิเบี่ยงเบนความร้อนเพียง 55–60°C ซึ่งหมายความว่าฝาจะอ่อนตัวลง บิดเบี้ยว และอาจสูญเสียการซีลประกอบเมื่อใช้กับเครื่องดื่มร้อน นี่ไม่ใช่ความแตกต่างเล็กน้อย — ฝา PLA มาตรฐานบนกาแฟที่ชงใหม่ที่อุณหภูมิ 80°C จะเริ่มเสียรูปภายในไม่กี่วินาทีหลังจากสัมผัสกัน เฉพาะ PLA ที่ตกผลึก (CPLA) ซึ่งเพิ่มอุณหภูมิการโก่งตัวของความร้อนเป็นประมาณ 85–90°C ผ่านกระบวนการอบอ่อนแบบควบคุม จึงเหมาะที่จะใช้เป็นวัสดุฝาเครื่องดื่มร้อน ผู้ซื้อที่ระบุฝา PLA สำหรับการใช้งานเครื่องดื่มร้อนจะต้องยืนยันอย่างชัดเจนว่าผลิตภัณฑ์นั้นผลิตจาก CPLA แทนที่จะเป็น PLA แบบอสัณฐานมาตรฐาน
ความชัดเจนและประสบการณ์ของผู้บริโภค
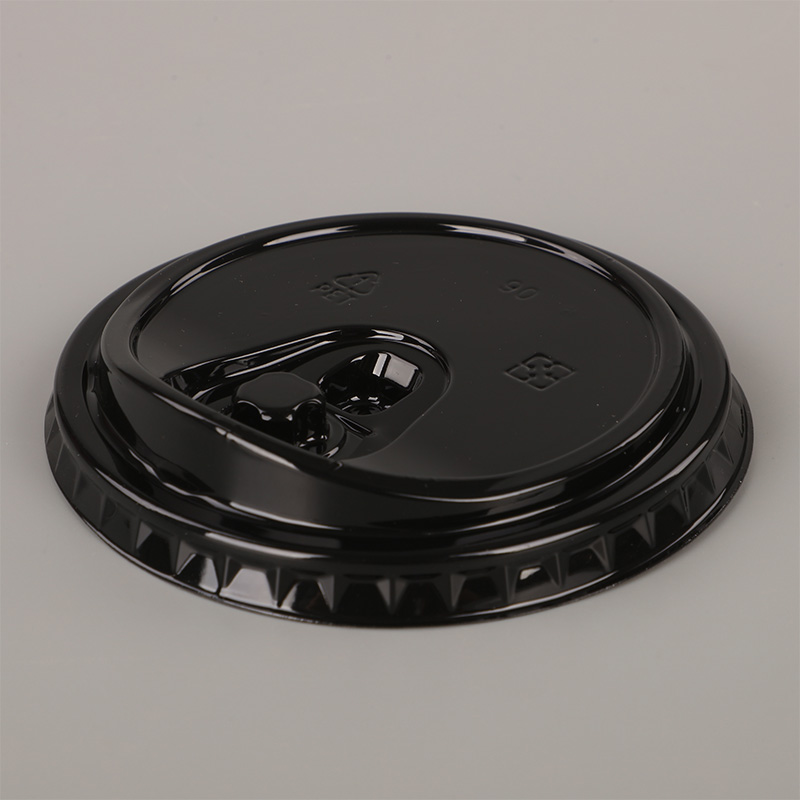
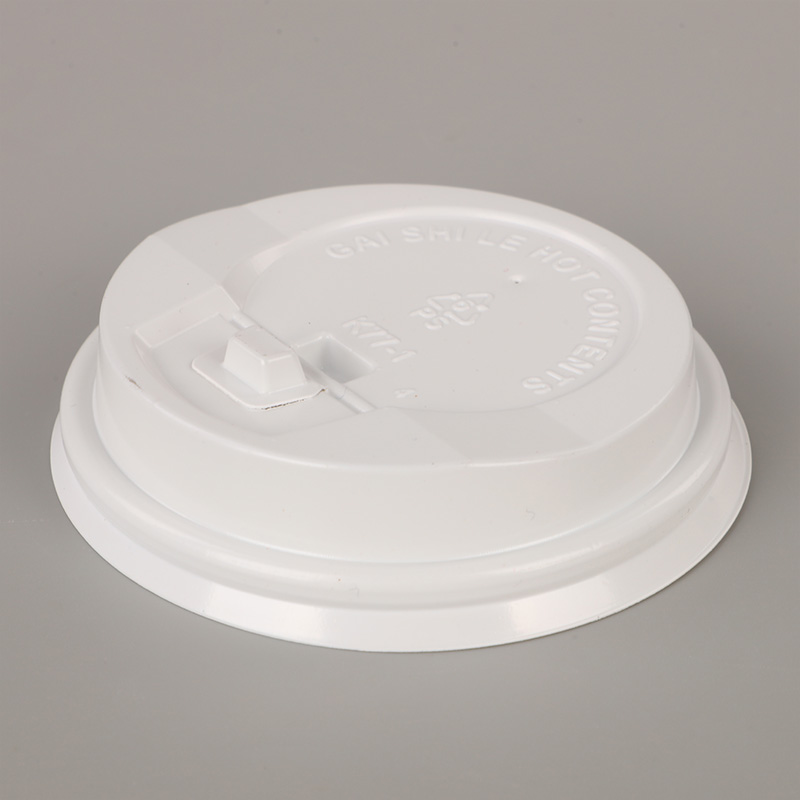
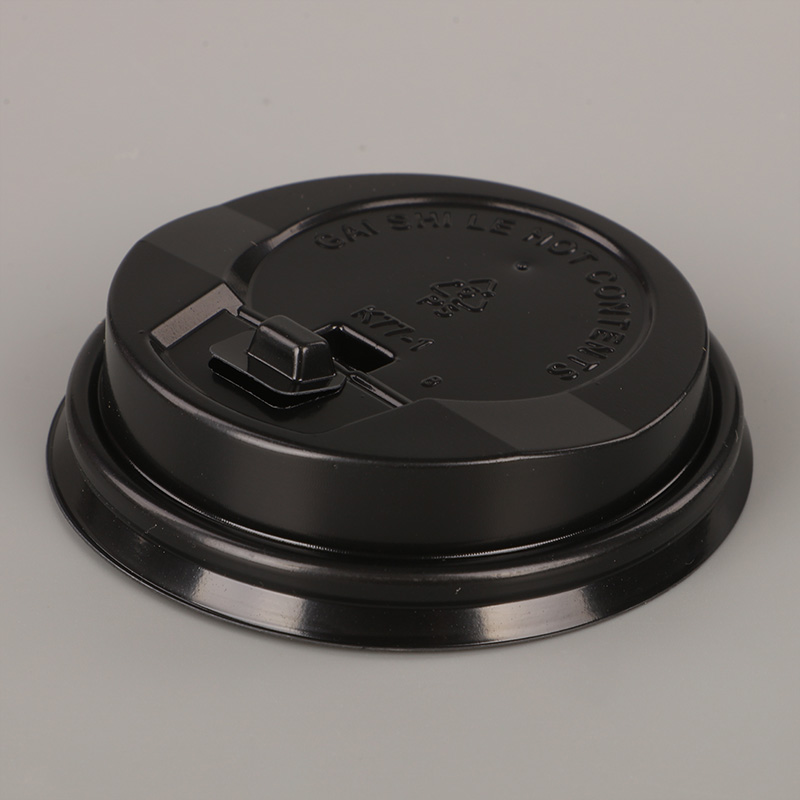
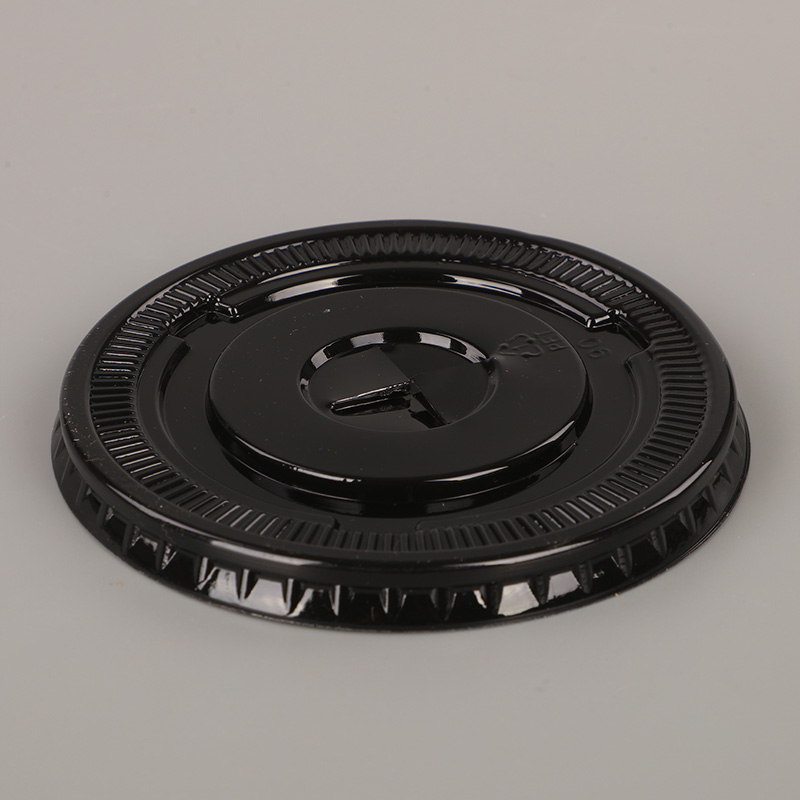
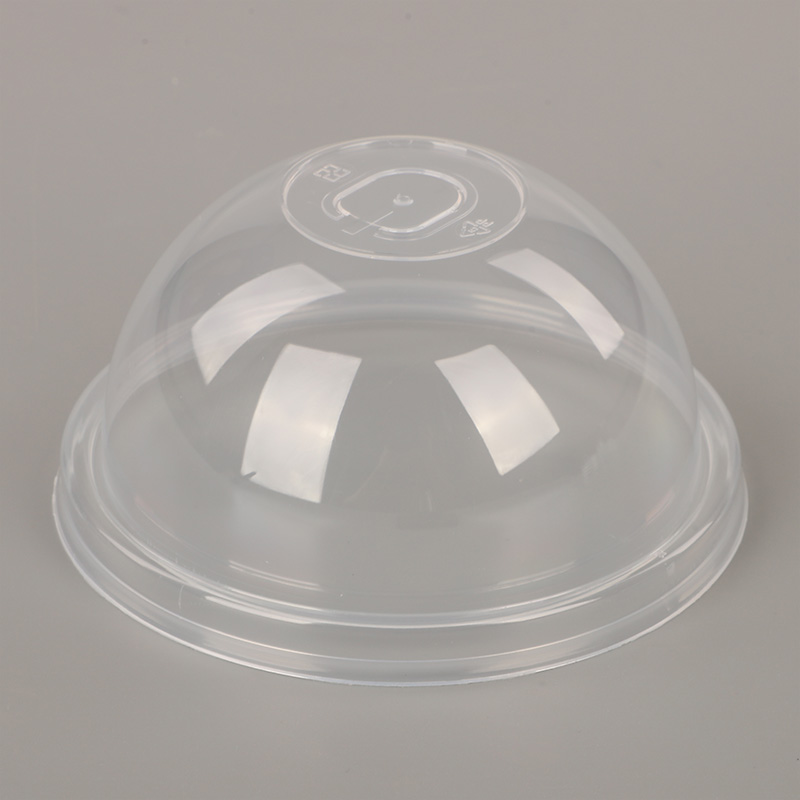
โปร่งใส ฝาพลาสติกและกระดาษ สำหรับเครื่องดื่มเย็นๆ ซึ่งช่วยให้มองเห็นสีของเครื่องดื่มและท็อปปิ้งได้ ถือเป็นความคาดหวังมาตรฐานในร้านชาไข่มุก บาร์สมูทตี้ และร้านสกัดเย็นแบบพิเศษ สามารถผลิตทั้ง PP และ PLA ในเกรดโปร่งใสสำหรับการใช้งานฝาเครื่องดื่มเย็น PLA มีความชัดเจนสูงกว่า PP มาตรฐานเล็กน้อย เนื่องจากมีความเป็นผลึกต่ำกว่าในรูปแบบอสัณฐาน ซึ่งสามารถเป็นข้อได้เปรียบด้านสุนทรียภาพสำหรับการนำเสนอเครื่องดื่มเย็นระดับพรีเมียม ความกระจ่างของ PP สามารถปรับปรุงได้โดยการเติมสารให้ความกระจ่าง แต่โดยทั่วไปแล้วฝา PP แบบโปร่งใสจะยังคงมีความขุ่นกว่า PLA ที่เทียบเท่ากันเล็กน้อย สำหรับการใช้งานเครื่องดื่มร้อน ความโปร่งใสมีความเกี่ยวข้องน้อยกว่า เนื่องจากฝาเครื่องดื่มร้อนส่วนใหญ่ผลิตเป็นสีขาวทึบหรือสีดำ เพื่อจัดการความสวยงามของการควบแน่นและสารตกค้างของเครื่องดื่มภายในฝาด้านใน
การปฏิบัติตามกฎระเบียบและข้อจำกัดเกี่ยวกับพลาสติกแบบใช้ครั้งเดียว
ฝาพลาสติก PP จัดอยู่ในประเภทผลิตภัณฑ์พลาสติกแบบใช้ครั้งเดียวที่ได้มาจากเชื้อเพลิงฟอสซิลทั่วไป และอยู่ภายใต้ข้อจำกัดหรือข้อห้ามภายใต้คำสั่งพลาสติกแบบใช้ครั้งเดียวของสหภาพยุโรป (SUPD) และกฎหมายระดับชาติที่เทียบเท่าในสหราชอาณาจักร จีน และตลาดอื่นๆ SUPD แสดงรายการฝาถ้วยเครื่องดื่มเป็นหมวดหมู่ผลิตภัณฑ์โดยเฉพาะซึ่งอยู่ภายใต้ข้อกำหนดความรับผิดชอบของผู้ผลิตที่ขยายเวลา แม้ว่าการห้ามฝาปิดตลาดโดยสิ้นเชิง (ซึ่งตรงข้ามกับถ้วย) จะยังไม่ได้ถูกนำมาใช้ในสหภาพยุโรป ณ การบังคับใช้ในปัจจุบัน ฝาปิด PLA ครองตำแหน่งด้านกฎระเบียบที่ดีกว่าในเขตอำนาจศาลส่วนใหญ่เนื่องจากมีแหล่งกำเนิดจากวัสดุชีวภาพ แต่สถานะนี้ต้องได้รับการตรวจสอบอย่างต่อเนื่อง และไม่ควรถือว่าเป็นที่ยอมรับอย่างถาวรหรือเป็นที่ยอมรับในระดับสากลในทุกตลาด
การสร้างฝากระดาษ: การเคลือบกั้น วิธีการขึ้นรูป และความสมบูรณ์ของโครงสร้าง
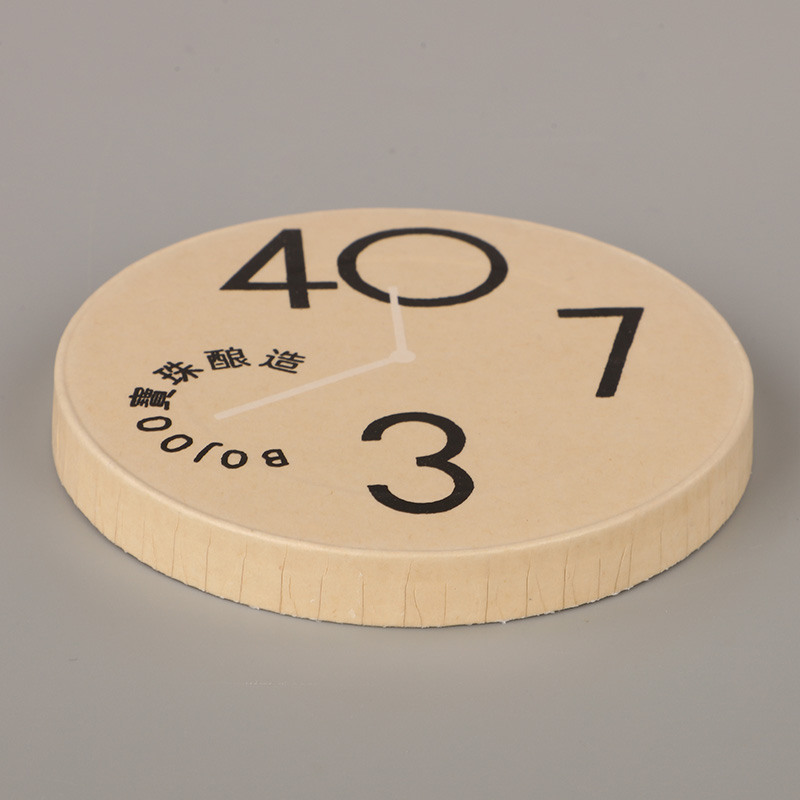
ฝากระดาษสำหรับถ้วยแบบใช้แล้วทิ้งมีโครงสร้างที่ซับซ้อนกว่าที่ปรากฏ แผ่นกระดาษเคลือบแบบแบนจะต้องขึ้นรูปเป็นฝาสามมิติที่มีส่วนรองรับการใช้งาน พื้นผิวด้านบนแบนหรือทรงโดม และในการกำหนดค่ารูดื่ม ต้องมีการตัดช่องรับไว้ล่วงหน้าหรือเป็นรอย ในขณะที่ยังคงรักษาความแข็งแกร่งและประสิทธิภาพการกั้นที่เพียงพอ เพื่อทำหน้าที่เป็นฝาปิดป้องกันการรั่วไหลอย่างแท้จริง งานวิศวกรรมของส่วนประกอบนี้จำเป็นต้องมีการประสานงานอย่างระมัดระวังระหว่างพื้นผิวกระดาษ ระบบเคลือบกั้น และกระบวนการขึ้นรูป
พื้นผิวกระดาษแข็งที่ใช้ในฝากระดาษโดยทั่วไปจะมีความหนาตั้งแต่ 250 ถึง 350 แกรม โดยเลือกใช้เพื่อให้มีความแข็งเพียงพอในรูปทรงรูปทรงของฝาที่เกิดขึ้น ตุ้มน้ำหนักพื้นฐานที่ต่ำกว่าจะทำให้ฝาปิดโค้งงอมากเกินไปภายใต้แรงกดนิ้วหัวแม่มือของผู้ใช้บริการที่ถอดฝาออก หรือภายใต้แรงดูดที่เกิดขึ้นระหว่างการจิบ ซึ่งทั้งสองอย่างนี้ส่งผลต่อการปิดผนึกที่ขอบถ้วย การเคลือบกั้นบนพื้นผิวด้านบนที่สัมผัสกับอาหาร (พื้นผิวที่เครื่องดื่มสัมผัสเมื่อปิดฝา) จะต้องต้านทานทั้งการซึมผ่านของของเหลวและอุณหภูมิที่สูงขึ้นของเครื่องดื่มร้อน การเคลือบ PE ในช่วง 15–20 แกรมเป็นข้อกำหนดคุณสมบัติกั้นที่พบบ่อยที่สุด โดยให้ความทนทานต่อของเหลวร้อนที่เชื่อถือได้สูงถึงประมาณ 95°C การเคลือบกระจายตัวแบบน้ำและการเคลือบ PLA มีให้เลือกใช้เป็นทางเลือกที่ยั่งยืนกว่า แม้ว่าในปัจจุบันจะมีความต้านทานความร้อนอย่างยั่งยืนต่ำกว่า PE และต้องมีข้อกำหนดการใช้งานอย่างระมัดระวังเพื่อให้ได้ประสิทธิภาพการป้องกันที่เทียบเคียงได้
การเปรียบเทียบฝาพลาสติกและกระดาษในขนาดประสิทธิภาพหลัก
ผู้ปฏิบัติงานด้านอาหารที่เลือกระหว่างฝาพลาสติกและฝากระดาษสำหรับระบบถ้วยของตนจะต้องประเมินประสิทธิภาพในหลายมิติพร้อมกัน ไม่มีเกณฑ์ใดที่จะกำหนดตัวเลือกที่เหมาะสมสำหรับการใช้งานทั้งหมด กรอบการเปรียบเทียบต่อไปนี้ครอบคลุมมิติที่เกี่ยวข้องกับการตัดสินใจเชิงพาณิชย์มากที่สุด โดยพิจารณาจากความเป็นจริงของวัสดุและการก่อสร้างของแต่ละรูปแบบ
| มิติประสิทธิภาพ | ฝาพลาสติกพีพี | ฝาพลาสติกซีพีล่า | ฝากระดาษ (เคลือบ PE) |
| ความเหมาะสมของเครื่องดื่มร้อน | ดีเยี่ยม (สูงถึง ~110°C) | ดี (สูงถึง ~85–90°C) | ดี (สูงถึง ~90–95°C) |
| ความเหมาะสมของเครื่องดื่มเย็น | ยอดเยี่ยม | ยอดเยี่ยม | ดี (เสี่ยงต่อการควบแน่นด้านนอก) |
| ช่วงความอดทนในการประกอบ | กว้าง (ยางยืดแบบสแน็ปอิน) | ปานกลาง | แคบ (พอดีแรงเสียดทาน) |
| การปฏิบัติตามกฎระเบียบ (EU SUPD) | ขึ้นอยู่กับข้อกำหนด EPR | น่าพอใจ (ชีวภาพ) | ดีที่สุด |
| ความสามารถในการย่อยสลายได้ | ไม่สามารถย่อยสลายได้ | ย่อยสลายได้ทางอุตสาหกรรม | ย่อยสลายได้ตามเงื่อนไข |
| ต้นทุนต่อหน่วย | ต่ำสุด | สูงกว่า PP 30–50% | สูงกว่า PP 15–35% |
| ความสามารถในการพิมพ์แบบกำหนดเอง | จำนวนจำกัด (ต้องใช้หมึกพิเศษ) | จำกัด | ยอดเยี่ยม (standard paper printing) |